
 English
Una planta de prefabricados es una fábrica, y el trabajo en fábrica se juzga por su repetibilidad. Cortar un panel con precisión es una habilidad. Cortar el mismo panel doscientas veces dentro de tolerancia es un proceso, y el proceso es lo que la planta está comprando.
El material añade su propia complicación: gran parte del corte se realiza sobre hormigón joven, y el hormigón joven se comporta de manera diferente al material curado que describe la mayoría de las guías.
Repetibilidad antes que velocidad
El primer requisito es un utillaje, no una hoja más rápida. Un dispositivo que posiciona el elemento contra un tope fijo, con la sierra en una línea fija, elimina al operario de la ecuación de tolerancia. Una vez que el utillaje es correcto, la hoja solo tiene que ser consistente.
Ajuste el utillaje a partir de una referencia en el elemento que sea a su vez fiable. En un panel prefabricado, normalmente es la cara del molde o un dato embebido, no el borde irregular. Referencie desde la característica equivocada y cada pieza hereda el mismo error, lo cual es peor que un error aleatorio porque es invisible hasta el montaje.
Verifique la primera pieza, luego la décima, luego la centésima. Un utillaje que se desvía mostrará una tendencia, y una tendencia detectada en la pieza diez es barata.
Corte de hormigón joven
Los elementos prefabricados a menudo se cortan o se perforan con testigo pocos días después del colado, lo que significa que el hormigón no ha alcanzado su resistencia total y es más abrasivo que el hormigón maduro. Una hoja que funciona bien en una losa curada puede desgastarse rápidamente en hormigón verde, porque la matriz de cemento es más blanda y el árido aún no está completamente ligado.
La ventana para el corte es un compromiso. Cortar demasiado pronto y los bordes se deshilachan y el árido se arranca. Cortar demasiado tarde y el hormigón está duro y la hoja se desgasta. El óptimo suele ser unos días después del colado, y los ensayos propios de la planta deben establecerlo.
El hormigón verde también libera humedad al cortarse, lo que cambia la lechada y la refrigeración. El comportamiento se describe en corte de hormigón verde, y el ajuste práctico es más agua y un avance más lento.
Perforación con testigo en prefabricados
Los agujeros en elementos prefabricados suelen ser para instalaciones, insertos de izado o conexiones. Cada uno tiene una tolerancia, y cada uno tiene un riesgo de golpear la armadura o un hueco.
- Penetraciones de instalaciones. La tolerancia de posición suele ser amplia, pero el agujero debe estar libre de armadura y de los cordones de pretensado del elemento.
- Insertos de izado. La posición es crítica y la define el diseño de izado. Un inserto mal colocado es un peligro de manipulación, no un problema estético.
- Agujeros de conexión. Estos se alinean con otro elemento, por lo que la tolerancia es acumulativa entre dos piezas y debe ser ajustada.
En elementos pretensados, cortar un cordón es un evento grave. Establezca las posiciones de los cordones a partir de los planos de taller y confirme con un medidor de recubrimiento antes de taladrar. Cuando un agujero deba pasar cerca de un cordón, la aprobación del ingeniero precede al taladro.
Acabado de la cara cortada
Un elemento prefabricado suele tener un acabado de cara especificado, y una cara cortada a menudo queda expuesta. Eso significa que el corte debe ser lo suficientemente limpio para ser visto, o debe acabarse después.
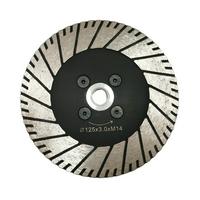
Una hoja con un enlace fino y un corte estrecho da una cara más limpia que una agresiva, a costa de la velocidad. En una producción en serie, el equilibrio lo establece cuánto acabado está dispuesta a hacer la planta.
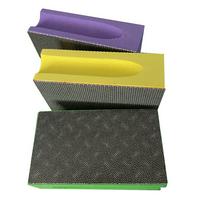
Cuando la cara debe rectificarse, un disco de copa la aplana rápidamente, y la superficie puede entonces acabarse para igualar la cara del molde. El disco de copa de diamante de 100 mm para granito y hormigón curado es la herramienta habitual una vez que el elemento ha ganado resistencia; en hormigón joven un disco especificado para material curado y denso se carga rápidamente y puede arrancar árido, por lo que el rectificado suele programarse después de la ventana de curado o realizarse con un disco más grueso adecuado para hormigón verde abrasivo. El estándar de brillo o textura lo establece el proyecto, no la herramienta.
Agua, lechada y el entorno de la planta
Una planta de prefabricados recicla agua, y la lechada en el sistema de reciclaje es un problema. Las estaciones de corte deben tener su propia sedimentación, y el agua clarificada debe volver al proceso en lugar de a un desagüe.
El polvo es el otro problema ambiental, especialmente donde se utiliza corte en seco para pequeños ajustes. La lógica de control es la misma que en obra, cubierta en dimensionamiento de extractores de polvo, pero en una planta fija vale la pena invertir en una campana de captación adecuada en lugar de un extractor portátil.
Notas sobre herramientas
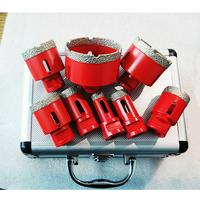
Para la perforación con testigo, una gama de brocas de testigo de diamante soldadas al vacío de 5 mm a 150 mm cubre los diámetros comunes de instalaciones y conexiones, y un juego de brocas de testigo de diamante cubre los agujeros pequeños. Para elementos de alta resistencia y sección delgada, el comportamiento del material se acerca a lo descrito en corte de hormigón de ultra alto rendimiento.
La categoría de brocas de diamante enumera los tamaños y tipos de vástago, y vale la pena mantener una broca de repuesto para cada diámetro común; una planta que se detiene por una broca desgastada pierde más de lo que cuesta la broca.
Seguridad
Los elementos prefabricados son pesados y pueden moverse inesperadamente al cortarse, particularmente si no están completamente apoyados. Apoye ambos lados de un corte antes de que la hoja llegue al final, y nunca se sitúe en la trayectoria de una sección que caiga. Use protección ocular y auditiva, mantenga los protectores colocados y verifique la clasificación de rpm de la hoja. Utilice protección diferencial residual para herramientas húmedas, y aísle antes de cambiar una hoja o una broca.